机床甩尾现象:揭秘其成因与应对策略**
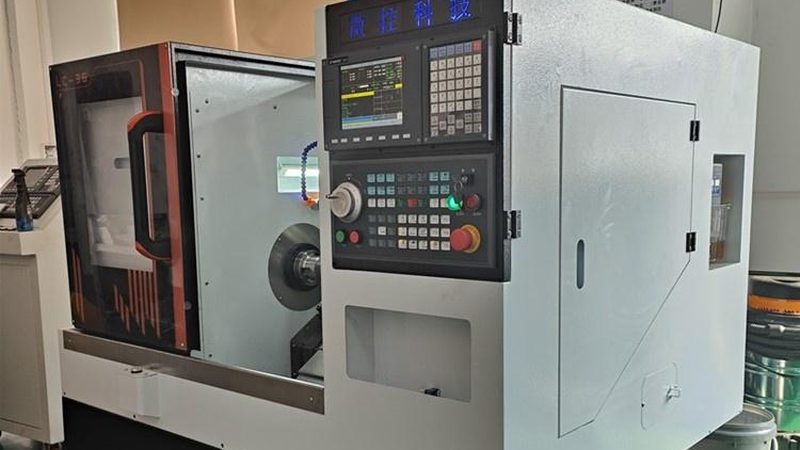
**机床甩尾现象:揭秘其成因与应对策略**
一、现象描述:机床甩尾,即加工过程中工件或刀具出现不规则摆动,影响加工精度和表面质量。
二、成因分析:
1. 主轴精度问题:主轴径向跳动和轴向窜动过大,导致加工过程中工件或刀具不稳定。
2. 刀具选用不当:刀具刚性不足,无法承受加工过程中的切削力,导致刀具振动。
3. 数控系统响应不及时:数控系统对指令的处理速度慢,导致加工过程中刀具或工件响应不及时。
4. 工件装夹不当:工件装夹不稳定,加工过程中容易产生振动。
5. 切削参数设置不合理:切削速度、进给量等参数设置不当,导致加工过程中切削力不稳定。
三、应对策略:
1. 优化主轴精度:选择高精度主轴,确保主轴径向跳动和轴向窜动在允许范围内。
2. 选择合适刀具:根据加工材料和加工要求,选择刚性足够、精度高的刀具。
3. 优化数控系统:选择响应速度快的数控系统,提高加工过程中的稳定性。
4. 确保工件装夹稳定:采用合适的装夹方式,确保工件在加工过程中稳定。
5. 合理设置切削参数:根据加工材料和加工要求,合理设置切削速度、进给量等参数。
四、总结:
机床甩尾现象是影响加工精度和表面质量的重要因素。通过分析成因,采取相应措施,可以有效降低机床甩尾现象的发生,提高加工质量。
本文由 苏州市同创环保工程技术有限公司 整理发布。